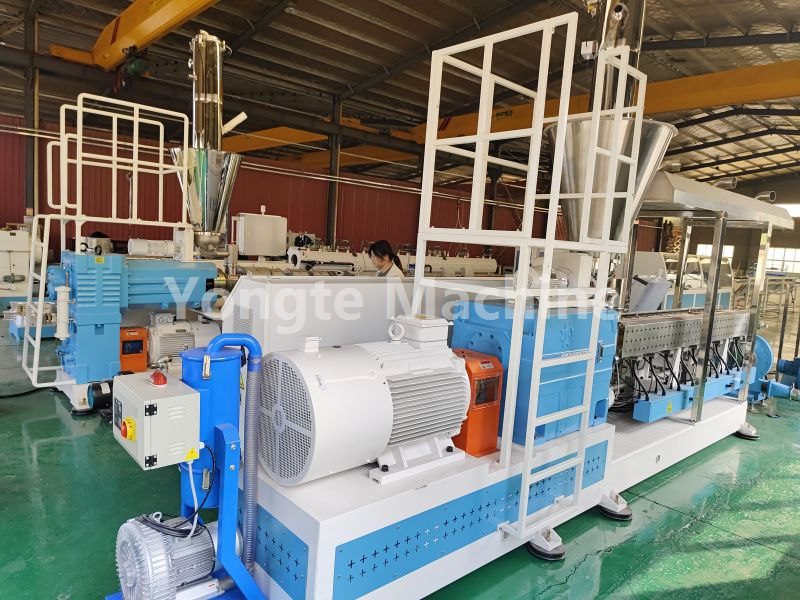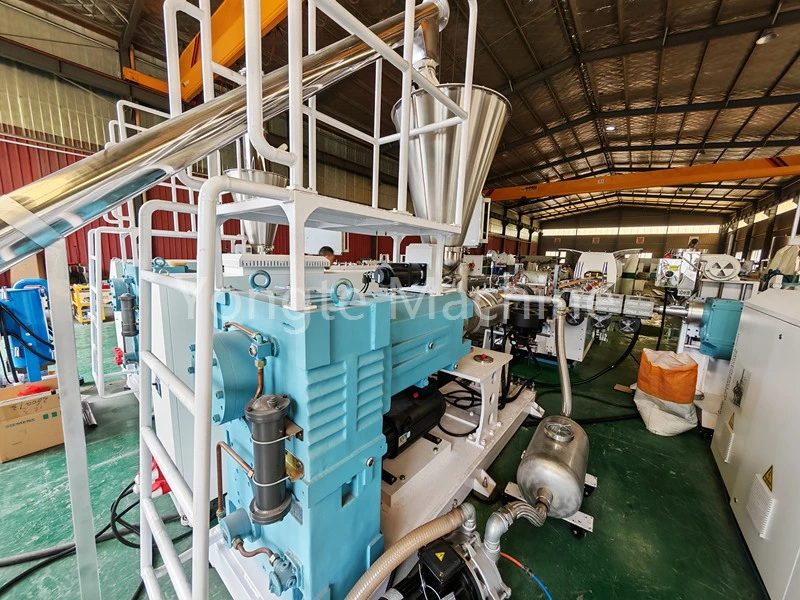
WPC एक्सट्रूजन मशीन तापमान सेटिंग
PE लाकूड-प्लास्टिक संमिश्र (HDPE + लाकूड पावडर) साठी एक्स्ट्रुजन तापमान वक्र
लागू परिस्थिती: PE आणि लाकूड पावडर संमिश्र उत्पादन लाइन (फ्लॅट ट्विन-स्क्रू ग्रॅन्युलेशन → शंकूच्या आकाराचे ट्विन-स्क्रू / सिंगल-स्क्रू एक्सट्रूजन मोल्डिंग); पीई-वुड प्लॅस्टिक कंपोझिटसाठी, प्राथमिक समस्या म्हणजे स्थानिकीकृत ओव्हरहाटिंग, ओलावा सामग्री आणि लाकूड पावडरचे कार्बनीकरण; म्हणून, जास्तीत जास्त सामग्रीचे तापमान शक्यतो 185 °C पेक्षा जास्त नसावे. दोन-स्टेज प्रक्रियेत, समांतर ट्विन-स्क्रू ग्रॅन्युलेशन स्टेज एचडीपीई आणि लाकूड पावडरपासून संपूर्ण मिक्सिंग, प्लास्टीलायझेशन आणि एकसमान ग्रॅन्युल तयार करणे सुनिश्चित करते; त्यानंतरचे प्रोफाइल मोल्डिंग नंतर शंकूच्या आकाराचे ट्विन-स्क्रू किंवा सिंगल-स्क्रू एक्सट्रूडर वापरून केले जाते. या विभागीय प्रक्रियेचा दृष्टीकोन प्रत्येक टप्प्यात स्वतंत्र तापमान नियंत्रण सक्षम करते, ज्यामुळे स्थानिकीकृत ओव्हरहाटिंगचा धोका कमी होतो. पीई-लाकूड प्लास्टिक संमिश्र प्रक्रिया परिस्थितीसाठी अत्यंत संवेदनशील असतात; विशेष लक्ष बॅरल किंवा डाय मधील अत्याधिक स्थानिक तापमान, कच्च्या मालातील अवशिष्ट ओलावा आणि उच्च तापमानात लाकडाच्या भुकटीचे कार्बनीकरण यावर विशेष लक्ष दिले पाहिजे. अशा समस्यांमुळे उत्पादनाच्या पृष्ठभागावर कोळशाचे डाग पडू शकतात, विकृतीकरण होऊ शकते किंवा यांत्रिक गुणधर्मांचा ऱ्हास होऊ शकतो. परिणामी, वास्तविक उत्पादनामध्ये, सामग्रीचे तापमान काटेकोरपणे नियंत्रित करणे आवश्यक आहे, जास्तीत जास्त तापमान शक्यतो 185 °C पेक्षा जास्त नसावे.
I. PE-WPC एक्स्ट्रुजन तापमान वक्र (पेलेटिझिंग स्टेज + प्रोफाइल फॉर्मिंग स्टेज)
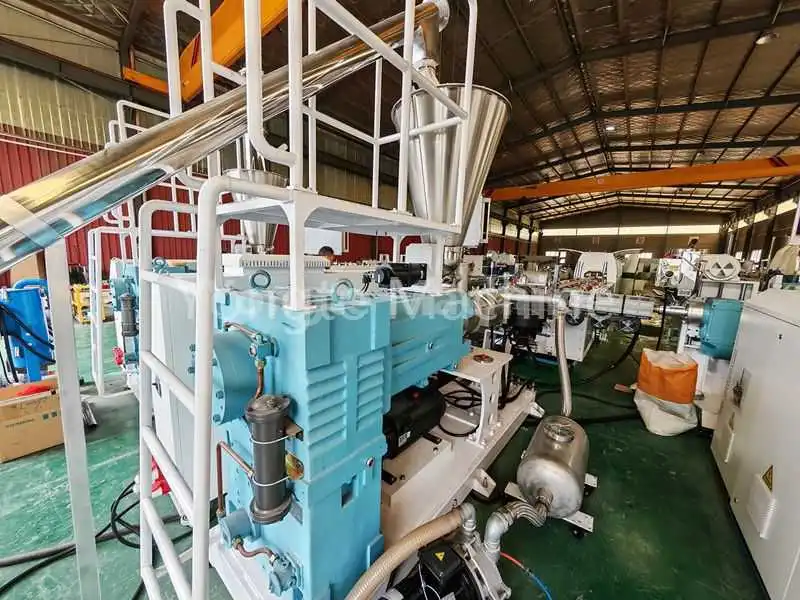
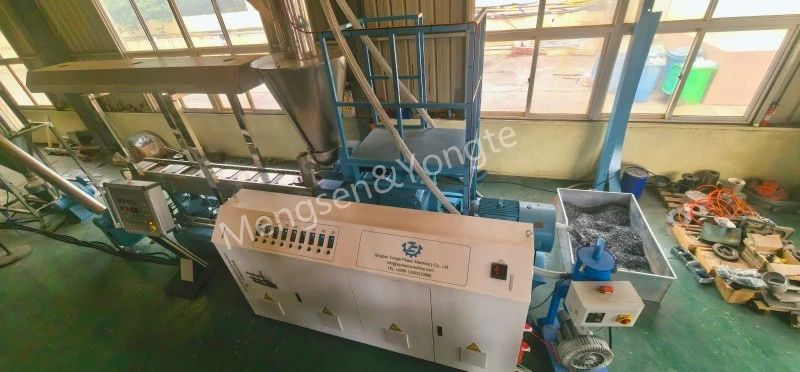
① समांतर दुहेरी ग्रॅन्युलेशन (PE लाकूड ग्रॅन्युलेशन, समान-दिशा समांतर दुहेरी)
वास्तविक उत्पादनात, लाकूड पावडरचे प्रमाण, जाळीचा आकार आणि HDPE वितळण्याचा प्रवाह निर्देशांक यासारख्या कच्च्या मालाच्या मापदंडांवर आधारित तापमान चांगले केले पाहिजे: लाकूड पावडर जोडण्याचे प्रमाण जितके जास्त असेल तितकी प्रक्रिया करण्यात अडचण येईल, स्थानिक उष्णता जमा होण्यापासून रोखण्यासाठी प्लॅस्टिकीकरण अवस्थेत तापमान स्थिरतेचे बारकाईने निरीक्षण करणे आवश्यक आहे; जेव्हा लाकूड पावडर जाळीचा आकार अधिक बारीक असतो, तेव्हा विशिष्ट पृष्ठभागाचे क्षेत्रफळ वाढते, ज्यामुळे कार्बनीकरण होण्याची शक्यता वाढते, ज्यासाठी एकसंधीकरण अवस्थेत तापमान श्रेणी योग्य प्रमाणात कमी करणे आवश्यक असते. याव्यतिरिक्त, फ्लॅट डबल ग्रॅन्युलेशन स्टेजमध्ये पाणी पुरवठा नियंत्रण कच्च्या मालाच्या पूर्व-उपचार टप्प्यापासून लागू करणे आवश्यक आहे; झाडामध्ये लाकूड पावडर प्रवेश केल्यावर, त्यातील आर्द्रता तपासणे आवश्यक आहे आणि जर ते 5% पेक्षा जास्त असेल तर कोरडे उपचार करणे आवश्यक आहे; अन्यथा, एक्सट्रूडर बॅरलमध्ये प्रवेश करणारी आर्द्रता उच्च तापमानात वाफेचे फुगे निर्माण करू शकते, ज्यामुळे ग्रॅन्युलेशन एकरूपतेशी तडजोड होऊ शकते आणि त्यानंतरच्या एक्सट्रूजन मोल्डिंग दरम्यान अंतिम एक्सट्रूड उत्पादनांमध्ये अंतर्गत छिद्र दोष होऊ शकतात.
फीडिंग पोर्टपासून डोक्यापर्यंत सिलेंडरची लांबी, प्रति °C
|
क्षेत्र |
झोन १ (अतिरिक्त) |
झोन २ |
झोन 3 |
झोन 4-6 |
झोन 7-8 |
झोन 9 |
डोके मरणे |
|
सेटिंग |
145~155 ℃ |
१५५~१६५ ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
मुख्य मुद्दे:
· लाकडाची भुकटी वेळेपूर्वी मऊ होऊ नये आणि स्क्रू रॉडला चिकटू नये म्हणून फीडिंग सेक्शन खूप उंच ठेवू नका, ज्यामुळे ब्रिजिंग किंवा रॉड अडकू शकतात.
· झोन 3-5 प्राथमिक मिश्रण विभाग बनवतात, जेथे तापमान हळूहळू वाढते;
· मेल्ट शीअर झोनमध्ये तापमान वाढ कमी करण्यासाठी नोजलचे डोके थोडेसे कमी करा;
· वितळलेले तापमान विस्तारित कालावधीसाठी 185 °C पेक्षा जास्त नसावे; अन्यथा, लाकूड तंतूंचे जलद कार्बनीकरण होईल, परिणामी काळे डाग दिसू लागतील आणि तंबाखूसारखा तिखट वास येईल.
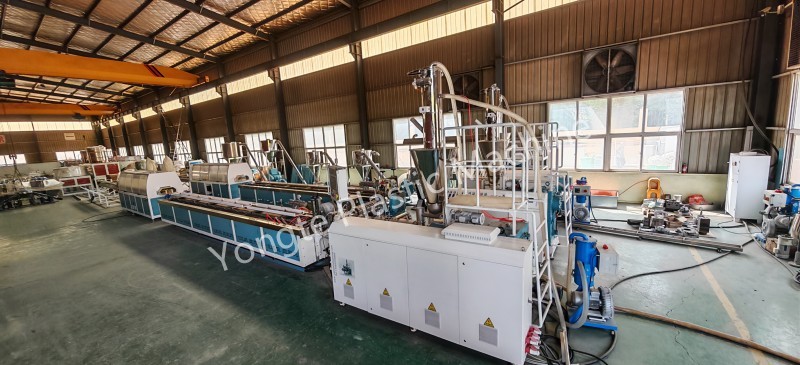
② फॉर्मिंग मशीन (शंकूच्या आकाराचे ट्विन-स्क्रू SJSZ किंवा सिंगल-स्क्रू, लाकूड-प्लास्टिकच्या गोळ्या वापरून डेकिंग/प्रोफाइल बाहेर काढण्यासाठी)
शंकूच्या आकाराचे ट्विन स्क्रू एक्सट्रूडर तापमान पॅरामीटर सारणी
|
पॅरामीटर प्रकार |
लोडिंग विभाग (युनिट: °C) |
कॉम्प्रेशन रेंज (एकक: °C) |
एक्झॉस्ट विभाग (एकक: °C) |
मापन श्रेणी (एकक: °C) |
डोक्याचे तापमान (एकक: °C) |
मोल्ड तापमान (एकक: °C) |
मोजलेले वितळलेले तापमान (एकक: °C) |
|
तापमान सेट करा |
१४०~१५० |
150~162 |
१५८~१६८ |
१६२~१७२ |
१६५~१७३ |
१६८~१७५ |
१७०~१८० |
सिंगल-स्क्रू एक्सट्रूजनसाठी तापमान पॅरामीटर सारणी (को-एक्सट्रुडेड सरफेस लेयर / सिंपल प्रोफाइल)
|
पॅरामीटर श्रेणी |
लोडिंग विभाग (युनिट: °C) |
कॉम्प्रेशन रेंज (एकक: °C) |
मापन श्रेणी (एकक: °C) |
डोक्याचे तापमान (एकक: °C) |
मोल्ड तापमान (एकक: °C) |
|
मूल्य सेट करा |
१३५~१४५ |
१४८~१६० |
१५८~१६८ |
१६२~१७० |
१६५~१७२ |
✅ तापमान ऑपरेशन तत्त्वे
1. तापमान सेट करणे वितळण्याच्या वास्तविक तापमानाशी समतुल्य नसते; वितळलेल्या तपमानाचे वास्तविक मोजमाप करण्यासाठी मेल्ट प्रोब वापरणे आवश्यक आहे. स्क्रू शीअरमुळे उष्णतेच्या निर्मितीमुळे, मोजलेले वितळलेले तापमान सामान्यत: सेट तापमानापेक्षा 5-12 °C ने ओलांडते.
2. एक्झॉस्ट विभागातील तापमान खूप जास्त सेट केले जाऊ नये. या प्रदेशात, लाकडाच्या भुकटीत शोषलेली पाण्याची वाफ आणि कमी-आण्विक-वजनाची अस्थिरता मोठ्या प्रमाणात सोडली जाते; जर या झोनमधील तापमान खूप जास्त असेल तर, वितळलेल्या पदार्थातून वायू सतत बाहेर पडू शकत नाहीत, ज्यामुळे वितळताना फेस येऊ शकतो आणि लाकडाच्या भुकटी पृष्ठभागाचे थर्मल डिग्रेडेशन होऊ शकते, परिणामी कार्बनीकरण होते.
3. मोल्ड पोकळीत प्रवेश केल्यावर वितळलेली सामग्री पुरेशी प्रवाहक्षमता राखून ठेवते, ज्यामुळे गुळगुळीत भरणे आणि मोल्डिंग सुलभ होते आणि अपर्याप्त प्रवाहक्षमतेमुळे उत्पादनाच्या पृष्ठभागावर पिटिंग दोषांची निर्मिती कमी होते याची खात्री करण्यासाठी मोजण्याचे तापमान मीटरिंग विभागातील तापमानापेक्षा किंचित जास्त असावे; तथापि, साचाचे तापमान जास्त असू नये, कारण जास्त साच्याचे तापमान वितळलेल्या पदार्थाच्या पृष्ठभागाच्या थराचा थंड होण्याचे प्रमाण कमी करते, ज्यामुळे साच्याच्या पृष्ठभागावर सामग्री चिकटते (मोल्ड स्टिकिंग) आणि संभाव्यत: ज्या भागात सामग्री जास्त काळ राहते त्या ठिकाणी सामग्रीचे संचय आणि जळण्याची चिन्हे होऊ शकतात.
संबंधित बातम्या
- रबर सोकर सिंचन पाईप्स विरुद्ध पारंपारिक सिंचन नळ्यांचे फायदे
- डब्ल्यूपीसी डेकिंग प्लांटसाठी योंगटे टर्नकी प्रकल्प सेवा पुरवू शकते का?
- 200x50mm पुनर्नवीनीकरण सॉलिड प्लास्टिक लाकूड मशीनची यशस्वी चाचणी केली
- को-एक्सट्रुजनसह यॉन्गटे डब्ल्यूपीसी कॉलम बनवण्याच्या मशीनची यशस्वी चाचणी झाली आहे
- लाकूड-प्लास्टिक कंपोझिट (WPC) उत्पादने तयार करण्यासाठी प्लास्टिक फिल्मचा अपव्यय कसा वापरला जाऊ शकतो?
- रबर फोमयुक्त पाणी-पारगम्य पाईप्ससाठी अर्ज
मला एक संदेश द्या