डब्ल्यूपीसी ग्रॅन्युलेटर एक्सट्रूडरच्या ऑपरेशन दरम्यान स्क्रू अचानक फ्रॅक्चरची कारणे
डब्ल्यूपीसी ग्रॅन्युलेटर एक्सट्रूडरच्या ऑपरेशन दरम्यान स्क्रू अचानक फ्रॅक्चरची कारणे
समांतर ट्विन-स्क्रू थ्रेडेड ब्लॉकच्या ऑपरेशन दरम्यान अचानक फ्रॅक्चरची कारणे (कंप्रेशन ब्लॉक/ट्रान्सपोर्टेशन ब्लॉक)
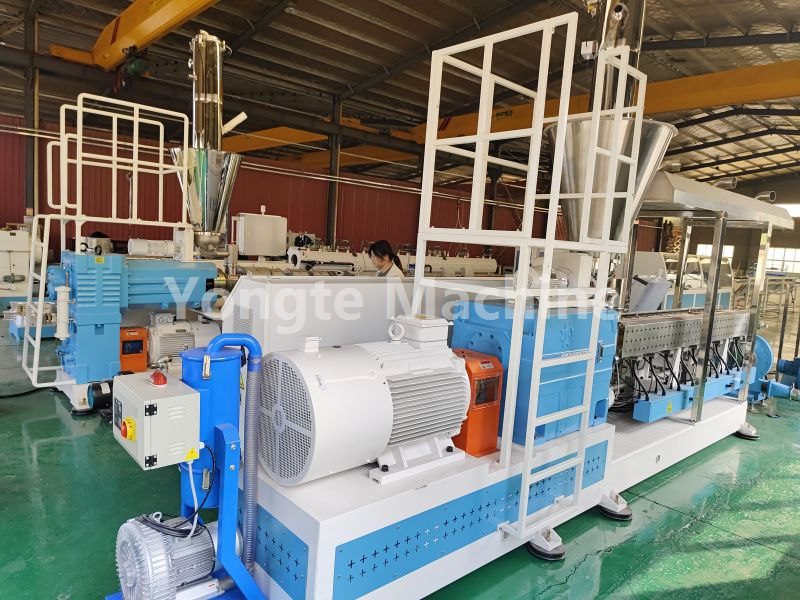
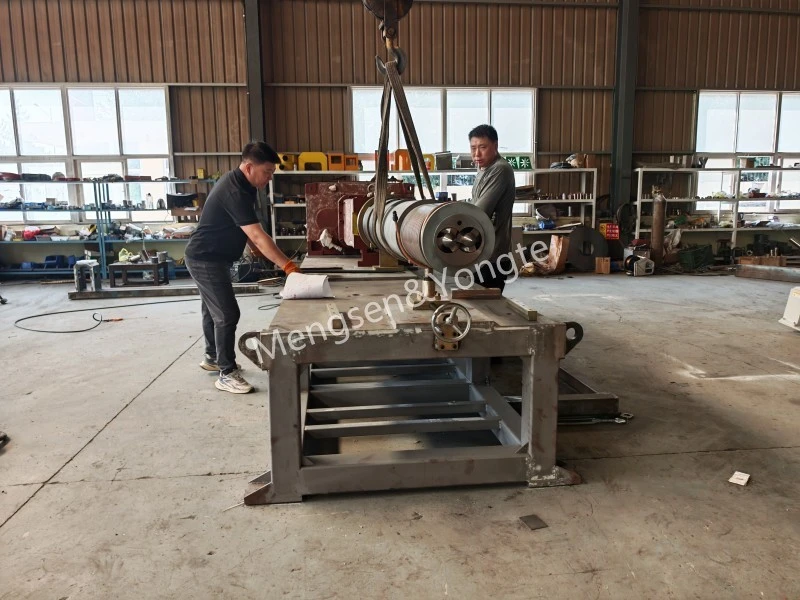
Yongte WPC ग्रॅन्युलेशन एक्सट्रूडर समांतर ट्विन-स्क्रू एक्सट्रूडरसह सुसज्ज आहे, ज्यामध्ये स्क्रूमध्ये मध्यवर्ती शाफ्ट आणि मॉड्यूलर थ्रेडेड ब्लॉक्स असतात. निवडलेले थ्रेडेड ब्लॉक साहित्य WR4 किंवा WR7 आहेत, जे उत्कृष्ट पोशाख आणि गंज प्रतिकार प्रदान करतात; त्यानुसार, या ऑपरेटिंग परिस्थितीत स्क्रू उत्कृष्ट टिकाऊपणा प्रदर्शित करतात. उत्पादनादरम्यान, तथापि, थ्रेडेड ब्लॉक्स सतत एकत्रित कातरणे, कम्प्रेशन आणि घर्षण ताणांच्या अधीन असतात. या प्रक्रियांमध्ये कोणतीही असामान्यता आढळल्यास, थ्रेडेड ब्लॉक्समध्ये अचानक फ्रॅक्चर बिघाड होऊ शकतो, ज्यामुळे थेट उत्पादन लाइन बंद होते आणि परिणामी एंटरप्राइझसाठी लक्षणीय डाउनटाइम नुकसान आणि देखभाल खर्च होऊ शकतो. खालील विभाग समांतर ट्विन-स्क्रू एक्स्ट्रूडर्सच्या थ्रेडेड ब्लॉक्समध्ये अचानक फ्रॅक्चर अपयशाच्या संभाव्य कारणांचे पद्धतशीरपणे विश्लेषण करतात.
डब्ल्यूपीसी ग्रॅन्युलेटर एक्सट्रूडर समांतर डबल-स्क्रू थ्रेडेड घटकांचे फ्रॅक्चर एक ठिसूळ फ्रॅक्चर मोड दर्शवते; हे तात्काळ ओव्हरलोड सारख्या एकाच घटकामुळे क्वचितच उद्भवते, परंतु त्याऐवजी भौतिक दोष, ताण एकाग्रता आणि ऑपरेशनल शॉक भार यांच्या एकत्रित परिणामांमुळे उद्भवते. ही कारणे चार मुख्य श्रेणींमध्ये वर्गीकृत केली जाऊ शकतात: सामग्री स्वतः, मशीनिंग आणि असेंबली प्रक्रिया, उत्पादन आणि ऑपरेटिंग परिस्थिती आणि उपकरणातील खराबी.
फरक: फ्रॅक्चरमध्ये सामान्यत: ठिसूळ फ्रॅक्चर पृष्ठभागासह खंडित तुकडे असतात आणि कोणतेही लक्षणीय प्लास्टिक विकृत नसते; हळूहळू thinning म्हणून पोशाख प्रकट; टॉर्सनल अपयश सहसा स्क्रूसाठी स्वीकार्य टॉर्क मर्यादा ओलांडल्यामुळे होते.

1, साहित्य आणि उष्णता उपचार दोष
1. उष्णता उपचार अयशस्वी
नायट्राइड थर खूप जाड आहे, परिणामी उच्च ठिसूळपणा; बेस मटेरिअलमध्ये पुरेसा टेम्परिंग नसतो, ज्यामुळे अवशिष्ट अंतर्गत ताण पडतो; ऑपरेटिंग उष्णतेच्या संपर्कात आल्यावर, हे ताण सोडले जातात, ज्यामुळे थेट फ्रॅक्चर होते;
क्रॅक शमन: रिक्त शमन प्रक्रियेदरम्यान सूक्ष्म-विवरे निर्माण झाले; फॅक्टरी तपासणी दरम्यान या क्रॅक आढळल्या नाहीत, परंतु ऑपरेशन दरम्यान त्यांचा प्रसार झाला, ज्यामुळे तात्काळ फ्रॅक्चर होते.
2. कच्च्या मालाचा समावेश, सच्छिद्रता किंवा पोकळी: बनावट किंवा कास्ट पार्ट्समधील अंतर्गत समावेश किंवा संकोचन पोकळ्यांमध्ये अंतर्निहित दोष असतात. सामान्य ऑपरेटिंग परिस्थितीत, तणाव या दोष स्थळांवर केंद्रित असतो; कोणत्याही चढउतारामुळे हे दोष त्वरित फुटू शकतात.
3. चुकीची सामग्री निवड: सामान्य नायट्राइड स्टीलसह उच्च-फिलर (फायबरग्लास, कॅल्शियम कार्बोनेट, कार्बन ब्लॅक) फॉर्म्युलेशन चुकून वापरले गेले; मॉलिब्डेनमशिवाय हॉट-वर्क स्टीलवर उच्च-गंज प्रतिरोधक फॉर्म्युलेशन लागू केले गेले, परिणामी सब्सट्रेटची धूप होते आणि सूक्ष्म क्रॅक तयार होतात.
Yongte WPC ग्रॅन्युलेशन एक्सट्रूडर उच्च दर्जाचे स्क्रू आणि बॅरल सुसज्ज करते, त्यामुळे सामग्री आणि उष्णता उपचार दोषांमुळे त्याचे नुकसान होणार नाही. आमची स्क्रू सामग्री WR4 आहे, WR4 ही उच्च-कार्यक्षमता असलेली पोशाख-प्रतिरोधक मिश्र धातु सामग्री आहे, जी प्रामुख्याने औद्योगिक उपकरणांच्या मुख्य घटकांच्या निर्मितीमध्ये वापरली जाते, विशेषत: ट्विन-स्क्रू एक्सट्रूडर, मिक्सिंग घटक आणि इतर फील्डमध्ये. याव्यतिरिक्त, WR4 पृष्ठभागाच्या नायट्राइडिंग किंवा टंगस्टन कार्बाइड फवारणी प्रक्रियेद्वारे पृष्ठभाग गुणधर्मांना आणखी मजबूत करू शकते ज्यामुळे HV1200~1500 पर्यंत कडकपणासह 0.1~0.3mm जाडीचा पोशाख-प्रतिरोधक थर तयार होतो, जो उच्च कडकपणा फिलर (जसे की क्वार्ट्ज पावडर आणि मेटल पावडर) असलेल्या कच्च्या मालाच्या प्रक्रियेसाठी योग्य आहे.

2、यांत्रिक असेंब्ली आणि स्ट्रक्चरल स्ट्रेस ॲनालिसिस
1. अत्यधिक अक्षीय प्रीलोड: थ्रेडेड ब्लॉक लॉकिंग नट द्वारे सुरक्षित आहे; जर प्रीलोड खूप जास्त सेट केला असेल तर, थ्रेडेड ब्लॉक सतत उच्च स्थिर दाबाच्या अधीन असतो; गरम केल्यावर, थर्मल विस्तार प्रभाव या स्थितीवर प्रभाव पाडतो, ज्यामुळे अंतर्गत संकुचित ताण सामग्रीच्या फ्रॅक्चर मर्यादेपेक्षा जास्त होतो.
ट्विन स्क्रूमधील अक्षीय क्लीयरन्स गंभीर आहे: जर क्लीयरन्स खूपच लहान असेल, तर स्क्रू उष्णतेमुळे विस्तृत होतील, ज्यामुळे थ्रेडेड ब्लॉक्सचे शेवटचे चेहरे संकुचित होतात आणि फ्रॅक्चर होतात.
2. की-वे/इनर होल स्ट्रेस कॉन्सन्ट्रेशन: इनर होल की-वेचे तीक्ष्ण कोपरे किंवा अत्यंत लहान फिलेट्स तणाव एकाग्रता बिंदू बनवतात; जास्त घट्ट की फिट केल्याने की-वे नॉचवर सूक्ष्म क्रॅक येऊ शकतात, जे नंतर पुढे जात राहतात.
3. थ्रेडेड वीण पृष्ठभाग असमान आहे किंवा त्यात परदेशी वस्तू आहेत; शेवटच्या पृष्ठभागावर burrs, लोखंडी चिप्स किंवा साहित्याचा ढिगारा असू शकतो; असेंब्लीनंतर, स्थानिक बिंदू संपर्क शेवटच्या पृष्ठभागावर होतो, परिणामी ऑपरेशन दरम्यान उच्च दाब स्थानिकीकृत होतो, ज्यामुळे संपर्क बिंदूंवर क्रॅक होऊ शकतात.
4. खराब स्क्रू संरेखन (दोन स्क्रू दरम्यान गोलाकार नसणे); कपलिंग किंवा बेअरिंग हाऊसिंगवर घाला; दोन समांतर स्क्रू दरम्यान अत्यधिक समाक्षीयता विचलन; थ्रेडेड ब्लॉक्सवर वेळोवेळी वैकल्पिक झुकण्याचा ताण येतो, ज्यामुळे थकवा फ्रॅक्चर होतो.
3、प्रोसेस ऑपरेटिंग कंडिशन इम्पॅक्ट (तात्काळ लोड ट्रिगर करणारे फ्रॅक्चर)
1. कोल्ड-स्टार्ट / मटेरियल ब्लॉकेज-प्रेरित हार्ड-स्टार्ट: बॅरेलमधील सामग्री थंड आणि घट्ट होत असताना, स्क्रू जबरदस्तीने सुरू केला जातो, परिणामी तात्काळ टॉर्क जो रेट केलेल्या टॉर्कपेक्षा जास्त असतो; हे एक जबरदस्त प्रभाव लोड तयार करते जे थेट स्क्रू ब्लॉकला फ्रॅक्चर करते - साइटवर आढळणारी सर्वात सामान्य दुर्घटना परिस्थिती.
2. बॅरेलमध्ये प्रवेश करणार्या परदेशी वस्तू (उदा., कठोर धातूच्या वस्तू); नट, गॅस्केट, स्क्रू शेव्हिंग्ज किंवा धातूची साधने हॉपरमध्ये पडतात आणि थ्रेडेड ब्लॉक आणि बॅरेलमध्ये अडकतात, ज्यामुळे क्षणिक संकुचित प्रभाव निर्माण होतो.
3. स्थानिक ओव्हरहाटिंग आणि थर्मल तणावात अचानक बदल: स्थानिक तापमान झपाट्याने वाढते आणि नंतर वेगाने कमी होते; हे पर्यायी थर्मल सायकलिंग थर्मल शॉक क्रॅक प्रेरित करते; विशेषत: नायट्राइड घटकांसाठी, त्यांचा थर्मल शॉक प्रतिरोध खराब असतो.
4. जास्त प्रमाणात सामग्री भरणे किंवा अचानक दाब बदलणे, फीड रेटमध्ये तीक्ष्ण वाढ किंवा अवरोधित एक्झॉस्ट पोर्टमुळे डोकेचा दाब तात्काळ वाढू शकतो, ज्यामुळे थ्रेडेड ब्लॉक महत्त्वपूर्ण परिघीय आणि अक्षीय शक्तींच्या अधीन होतो.
4, थकवा नुकसान संचय (पूर्व अस्तित्वात असलेल्या लपलेल्या क्रॅक, अचानक सुरू होणे)
थ्रेडेड घटक एका विस्तारित कालावधीसाठी पर्यायी टॉर्क आणि वैकल्पिक तणावाच्या अधीन असतो, ज्यामुळे त्याच्या पृष्ठभागावरील मायक्रोक्रॅक हळूहळू प्रसारित होतात; हे नुकसान उघड्या डोळ्यांना दिसत नाही. तथापि, जेव्हा क्रॅक गंभीर आकारात पोहोचतात, तेव्हा ते "अचानक अपयशी" असे स्वरूप देऊन, कोणतीही पूर्वसूचना न देता अचानक प्रसार करतात.
जलद ऑन-साइट तपासणी पद्धत (फ्रॅक्चर पृष्ठभागाची व्हिज्युअल तपासणी)
फ्रॅक्चरच्या पृष्ठभागावर जुने भेगा आणि शेलसारखा नमुना दिसून येतो: थकवा फ्रॅक्चर (दीर्घकालीन वैकल्पिक तणावामुळे, तात्कालिक प्रभावामुळे).
ठिसूळ धान्यांसह सपाट आणि चमकदार क्रॉस-सेक्शन: उष्मा उपचार-प्रेरित ठिसूळपणा / नायट्राइड थरामध्ये क्रॅकिंग
फ्रॅक्चर पृष्ठभाग संकुचित विकृती आणि धातूचे ओरखडे प्रदर्शित करते; परदेशी ऑब्जेक्ट इंपिंजमेंट-प्रेरित फ्रॅक्चर.
· फ्रॅक्चरचा उगम आतील छिद्र मुख्य मार्ग स्थानावर होतो: कीवे तणाव एकाग्रता
संबंधित प्रतिबंधात्मक उपाय
1. साहित्य खरेदी तपासणी: फोर्जिंगवर विना-विध्वंसक चाचणी आणि कठोरता चाचणी करा; भौतिक पात्रता अहवाल सत्यापित करा; ठिसूळ नायट्राइड थरांची निर्मिती रोखण्यासाठी नायट्राइड घटकांसाठी नायट्राइडिंग लेयरची खोली नियंत्रित करा.
2. असेंब्ली: अक्षीय प्रीलोडचे काटेकोरपणे नियंत्रण करा आणि स्क्रूची समाक्षीयता सत्यापित करा; शेवटची पृष्ठभाग पूर्णपणे स्वच्छ करा आणि पायरीच्या कडांना गोल करा.
3. कार्यप्रणाली: चिल्लर जबरदस्तीने सुरू करू नका; ड्राइव्ह चालविण्याआधी ब्लॉक केलेली सामग्री वितळण्यासाठी पुरेसे गरम केले आहे याची खात्री करा; लोह काढण्यासाठी हॉपर मॅग्नेट स्थापित करा.
4. दैनिक तपासणी: मुख्य युनिटचे टॉर्क आणि डोके दाब चढउतारांचे निरीक्षण करा; अक्षीय विस्थापन टाळण्यासाठी थ्रस्ट बियरिंग्जची नियमित तपासणी करा.

संबंधित बातम्या
- एका दरवाजाच्या चौकटीसाठी किती साचे आवश्यक आहेत?
- पुनर्नवीनीकरण केलेल्या प्लॅस्टिक एक्स्ट्रुजनसाठी एकात्मिक अँटी-ब्रिजिंग फीडिंग सिस्टम
- योंगटे रबर फोम मायक्रोपोरस सीपेज पाईप उत्पादन लाइन भारतीय ग्राहकांसाठी यशस्वीरित्या चालू
- रबर सोकर सिंचन पाईप्स विरुद्ध पारंपारिक सिंचन नळ्यांचे फायदे
- डब्ल्यूपीसी डेकिंग प्लांटसाठी योंगटे टर्नकी प्रकल्प सेवा पुरवू शकते का?
- 200x50mm पुनर्नवीनीकरण सॉलिड प्लास्टिक लाकूड मशीनची यशस्वी चाचणी केली
मला एक संदेश द्या


बातम्या शिफारशी