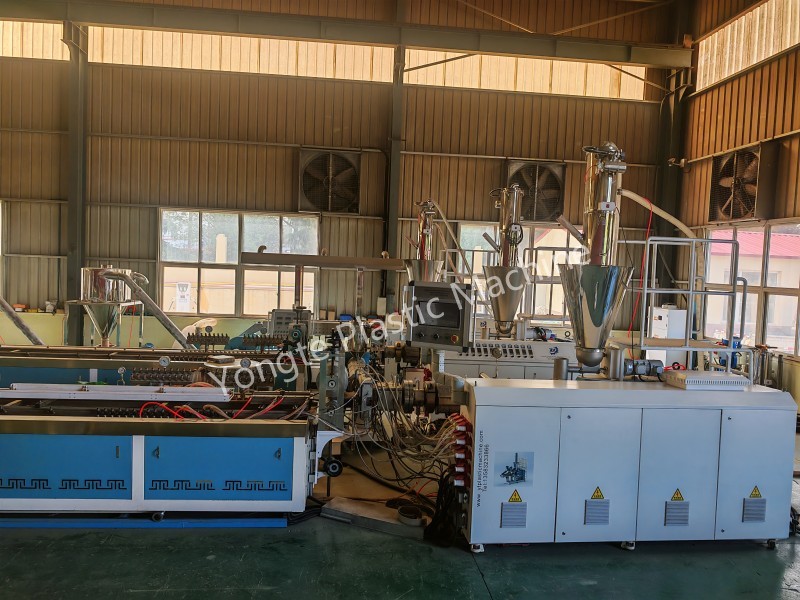
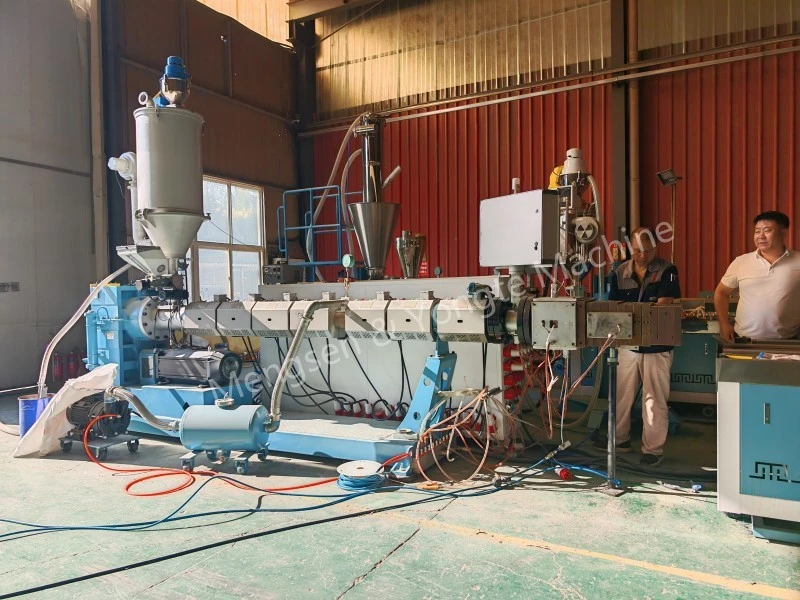
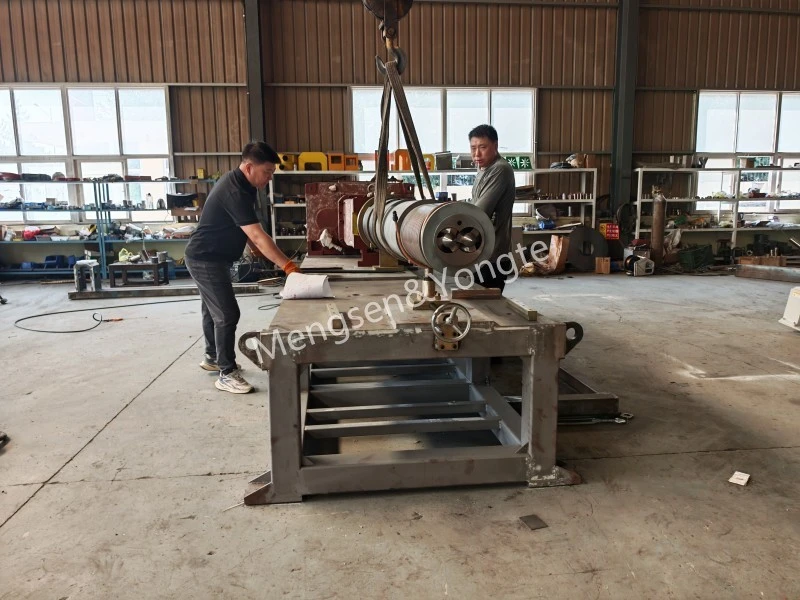
डब्ल्यूपीसी पेलेटिझिंग मशीनसाठी विघटन आणि असेंबली समांतर दुहेरी स्क्रू
SH75 समांतर दुहेरी-स्क्रू वियोग आणि विधानसभा मार्गदर्शक
WPC पेलेटायझिंग मशीनच्या ऑपरेशन दरम्यान, स्क्रू आणि सिलेंडर असेंब्लीमध्ये झीज झाल्यामुळे देखभाल आवश्यक असल्यास, वापरकर्त्याने हे घटक वेगळे करणे आणि पुन्हा एकत्र करणे आवश्यक आहे. SH75 मॉड्यूलर फ्लॅट ट्विन-स्क्रू मशीनसाठी वेगळे करणे आणि असेंबली प्रक्रिया विहित ऑपरेटिंग प्रक्रियेनुसार काटेकोरपणे पार पाडणे आवश्यक आहे; या ऑपरेशन्समध्ये गुंतलेल्या सर्व कर्मचाऱ्यांनी स्वतःला ऑपरेटिंग स्पेसिफिकेशन्सशी आधीच परिचित केले पाहिजे आणि अयोग्य ऑपरेशनमुळे होणारे सुरक्षा अपघात किंवा उपकरणांचे नुकसान टाळण्यासाठी योग्य संरक्षणात्मक उपाय योजले पाहिजेत. Yongte अभियांत्रिकी संघाद्वारे प्रदान केलेले फ्लॅट ट्विन-स्क्रू मशीन वेगळे करणे आणि असेंबली मार्गदर्शक हे केवळ ऑपरेटर्ससाठी संदर्भ म्हणून आहे.
यासाठी लागू: Yongte WPC Pelletizing SH75 समांतर डबल-स्क्रू एक्स्ट्रूडर – बिल्डिंग-ब्लॉक-शैलीचे समांतर डबल-स्क्रू थ्रेडेड घटक (कॉन्व्हेइंग ब्लॉक्स, नीडिंग ब्लॉक्स, शिअरिंग ब्लॉक्स). असेंब्ली दरम्यान दोन स्क्रूमधील योग्य फेज संबंध सुनिश्चित करण्यासाठी हे घटक डाव्या आणि उजव्या स्क्रूच्या जोडीने योग्यरित्या चालवले जाणे आवश्यक आहे, ज्यामुळे फेज विचलनामुळे घटकांचा हस्तक्षेप किंवा असामान्य उपकरण ऑपरेशन टाळता येईल.
कोणतेही ऑपरेशन सुरू करण्यापूर्वी, LOTO (लॉकआउट/टॅगआउट) प्रक्रियेचे काटेकोरपणे पालन करणे आवश्यक आहे: सर्व उर्जा स्त्रोत डिस्कनेक्ट करणे आवश्यक आहे आणि अपघाती स्टार्टअपमुळे वैयक्तिक इजा किंवा उपकरणांचे नुकसान टाळण्यासाठी उपकरणे पूर्णपणे बंद असल्याची पुष्टी करणे आवश्यक आहे.

1, तयारी
1. साधने आणि उपभोग्य वस्तू
· विशेष हेतू असलेले स्क्रू काढण्याचे साधन, हायड्रॉलिक पुलिंग उपकरण/प्रेस, तांब्याची रॉड, तांबे फावडे, तांबे वायर ब्रश, लाकडी हातोडा (स्टील हॅमरने थ्रेडेड ब्लॉकच्या कामाच्या पृष्ठभागावर थेट प्रहार करण्यास मनाई आहे)
टॉर्क रेंच, हेक्स की, उच्च-तापमान अँटी-स्टिकिंग ग्रीस (मॉलिब्डेनम डायसल्फाइड उच्च-तापमान स्नेहन ग्रीस), मार्कर पेन, उच्च-तापमान प्रतिरोधक हातमोजे, स्वच्छ लाकडी ब्लॉक / रबर पॅड
· क्लीनिंग एजंट, संकुचित हवा, संरक्षणात्मक गॉगल
2. शटडाउन प्री-ऑपरेशन (बॅरलमधून स्क्रू मागे घेण्यापूर्वी)
1. मशीन बंद करण्यापूर्वी, क्लिनिंग एजंट वापरून ते पूर्णपणे स्वच्छ करा आणि टाकीमधून सर्व सामग्री काढून टाकण्याचा प्रयत्न करा.
2. सुरक्षित तापमानापर्यंत थंड करा; वीज पुरवठा खंडित करा, चेतावणी चिन्ह ठेवा आणि क्षेत्र लॉक करा; हीटिंग, फीडिंग आणि व्हॅक्यूम सिस्टम बंद करा.
3. मशीन हेड डाय, मल्टी-होल प्लेट, हीटिंग कॉइल, थर्मोकूपल, व्हॅक्यूम कव्हर प्लेट आणि फीडिंग पोर्ट काढा.
4. स्क्रू बॅरलवर खंडित फ्लँज बोल्ट सोडवा; संपूर्ण ट्विन-स्क्रू असेंब्ली काढण्यासाठी तयार करा.
2, पूर्ण स्क्रू काढणे (पूर्व प्रक्रिया)
1. रिडक्शन गिअरबॉक्सचे आउटपुट-एंड कपलिंग डिस्कनेक्ट करा; डाव्या आणि उजव्या स्क्रू आणि स्प्लाइनचा टप्पा चिन्हांकित करा (अयोग्य इंस्टॉलेशन टप्प्याला नुकसान होण्यापासून रोखण्यासाठी हे महत्त्वपूर्ण आहे).
2. ऑपरेटिंग / हायड्रोलिक फिक्स्चर: दोन स्क्रू काढणे क्षैतिजरित्या सिंक्रोनाइझ करा; दोन्ही स्क्रू समांतर गुंतलेले राहतील याची खात्री करा - त्यांना एका बाजूला जबरदस्तीने ओढू नका.
3. लाकडी ब्लॉकवर ठेवा; स्क्रू निलंबित ठेवा जेणेकरून ते जमिनीच्या थेट संपर्कात येऊ नये, ज्यामुळे थ्रेड प्रोफाइल खराब होऊ शकते.
4. सामग्री गरम असतानाच स्वच्छ करा: कार्बाइड काढण्यासाठी तांबे फावडे आणि तांबे ब्रश वापरा; जर सामग्री थ्रेडेड ब्लॉक आणि मँडरेलमध्ये अडकली असेल, तर डिससेम्बल करण्यापूर्वी सामग्री मऊ करण्यासाठी स्थानिकीकृत, एकसमान गरम करा; घटकाला तीव्र स्थानिकीकृत गरम करण्यासाठी सक्तीने निषिद्ध आहे.

3, थ्रेडेड ब्लॉक (घटक) पृथक्करण प्रक्रिया (मशीन हेडपासून रिडक्शन गिअरबॉक्सच्या टोकापर्यंत क्रमशः वेगळे करणे)
अनुक्रम: फ्रंट लॉकिंग नट → रेडियल रिटेनिंग रिंग → थ्रेडेड घटकांचा प्रत्येक संच
1. समोरचा लॉकिंग नट सैल करा (तो सहसा अंतर्गत थ्रेड केलेला असतो – थ्रेडची दिशा उलट करू नका); नंतर लॉकिंग नट, थ्रस्ट वॉशर आणि पोझिशनिंग रिंग काढून टाका.
2. थ्रेडेड ब्लॉक्स गटानुसार काढून टाका, नंतर त्याच स्थानावरून जोडलेले A/B स्क्रू घटक काढा; घटकांच्या प्रत्येक गटाला मार्कर पेनने चिन्हांकित करा - स्थान क्रमांक + बाजू (समोर/मागे) + स्क्रू अभिमुखता (डावी/उजवीकडे) दर्शवते; असेंबली क्रम आकृतीचे दस्तऐवजीकरण करण्यासाठी एक छायाचित्र घ्या.
3. मँडरेलवर अडकलेला थ्रेडेड ब्लॉक: कॉपर रॉडच्या सहाय्याने अक्षीय दाबण्यासाठी विशेष टूलिंगसह हायड्रॉलिक प्रेस वापरा; थ्रेडेड पृष्ठभाग कोनात मारणे किंवा मारणे कठोरपणे प्रतिबंधित आहे; ऑक्सिटिलीन टॉर्च वापरून घटकाची कार्यरत पृष्ठभाग थेट गरम करण्यास देखील सक्त मनाई आहे.
4. पूर्ण पृथक्करण केल्यानंतर: कोर पिन स्प्लाइन, कोर पिनचा बाह्य व्यास आणि घटकाचा अंतर्गत स्प्लाइन ग्रूव्ह स्वच्छ करा; कोणतीही जमा झालेली कार्बन डिपॉझिट किंवा कडक सामग्री काढून टाका; पोशाख, क्रॅक किंवा चिपिंगसाठी स्प्लाइनची तपासणी करा.
5. घटक तपासणी: थ्रेड प्रोफाइल आणि प्रतिबद्ध पृष्ठभाग, तसेच खड्डा किंवा क्रॅकसाठी पोशाख तपासा; जास्त पोशाख असलेले घटक त्वरित काढून टाकले जावे; पीसणे किंवा दुरुस्ती करण्यास मनाई आहे; असे घटक मशीनमध्ये रीलोड केले जाऊ नयेत.

4, थ्रेडेड ब्लॉक असेंब्ली (मूळ रेखाचित्रे किंवा खुणांनुसार रिव्हर्समध्ये एकत्र करा, गिअरबॉक्सच्या टोकापासून मशीनच्या डोक्याच्या टोकापर्यंत)
1. कोर mandrel spline आणि घटक अंतर्गत spline साफ; उच्च-तापमान अँटी-स्टिकिंग ग्रीसचा पातळ थर लावा (उत्पादनादरम्यान कार्बनयुक्त पदार्थ तयार होण्यापासून रोखण्यासाठी जाड थर लावू नका).
2. मार्किंग ऑर्डरनुसार अनुक्रमे थ्रेडेड ब्लॉक्स फिट करा; A आणि B स्क्रूचे प्रतिबद्धता टप्पे संरेखित आहेत याची खात्री करून त्यांना जोड्यांमध्ये स्थापित करा; याची खात्री करा की घटकाचे शेवटचे चेहरे एकमेकांवर कसलेही क्लिअरन्स न करता घट्ट दाबले गेले आहेत आणि स्प्लाइन पूर्णपणे जागेवर बसलेले आहेत.
कन्व्हेइंग ब्लॉक, नीडिंग ब्लॉक आणि शीअरिंग ब्लॉकला एक विशिष्ट दिशा असते आणि ते उलट दिशेने स्थापित केले जाऊ नयेत; नीडिंग ब्लॉकची रोटेशन दिशा आणि कोन प्रक्रिया रेखाचित्रांचे काटेकोरपणे पालन करणे आवश्यक आहे.
स्थापित केलेल्या प्रत्येक सेटसाठी, जॅमिंग किंवा स्क्रॅपिंगशिवाय गुळगुळीत प्रतिबद्धता सुनिश्चित करण्यासाठी दोन स्क्रू मॅन्युअली फिरवा.
3. क्रमाने पोझिशनिंग रिंग आणि थ्रस्ट वॉशर स्थापित करा, नंतर फ्रंट-एंड लॉकिंग नट घट्ट करा.
4. निर्दिष्ट टॉर्कवर लॉकिंग नट घट्ट करा (75 Nm; सामान्यत: निर्मात्याने शिफारस केलेल्या टॉर्कचा संदर्भ घ्या; 2-3 वेगळ्या चरणांमध्ये कर्ण पूर्व-टाइटनिंग लागू करा - ते सर्व एकाच वेळी घट्ट करू नका).
5. असेंब्ली पूर्ण झाल्यानंतर, दोन स्क्रू मॅन्युअली समायोजित करा: कोणत्याही जॅमिंग किंवा असामान्य ठोठावण्याच्या आवाजाशिवाय गुळगुळीत, सतत फिरणे सुनिश्चित करा; दोन स्क्रूमध्ये धातूचे घर्षण नसावे.
6. पडताळणी: घटक अनुक्रम, अभिमुखता आणि प्रमाण सत्यापित करण्यासाठी मूळ असेंबली फोटोंशी तुलना करा.

5, बॅरलचे स्क्रू पुन्हा असेंबली करा
1. बॅरल आतील भाग पूर्णपणे स्वच्छ करा; बुशिंग कार्बनयुक्त सामग्रीपासून मुक्त असल्याची खात्री करा आणि बुशिंगची परिधान करण्यासाठी तपासणी करा.
2. दोन स्क्रू स्थिर टप्प्यासह मेश केलेले राहतात; जेव्हा बॅरल क्षैतिजरित्या समक्रमितपणे आत ढकलले जाते, तेव्हा प्रतिकार ताबडतोब ओळखला जातो आणि मशीनला जास्त शक्तीने ऑपरेट करू नये.
3. मागील कपलिंग माउंट करा, पूर्वी चिन्हांकित केलेल्या स्प्लाइन फेजसह संरेखित करा आणि कनेक्टिंग स्लीव्ह आणि पोझिशनिंग पिन सुरक्षित करा.
4. प्रत्येक विभागासाठी बॅरल फ्लँज पुन्हा स्थापित करा आणि कर्ण टप्प्यात फ्लँज बोल्ट घट्ट करा.
5. रिस्टोरेशन हीटिंग कॉइल, थर्मोकूपल, व्हॅक्यूम पोर्ट, फीडिंग सेक्शन, मशीन हेड डाय

6, चाचणी रन तपासणी
1. सर्व वायरिंग कनेक्शन पुनर्संचयित करा, LOTO बंद करा, काही वळणांसाठी कमी वेगाने शाफ्ट मॅन्युअली फिरवा आणि कोणतेही असामान्य घर्षण आवाज नाहीत याची पुष्टी करा.
2. नो-लोड, लो-स्पीड जॉगिंग चाचणी करा, वर्तमान आणि कंपनाचे निरीक्षण करा; जर कोणतीही विकृती आढळली नाही तर तापमान वाढवा; तापमान वाढल्यानंतर, पुन्हा तपासणीसाठी दुसरी टर्नटेबल चाचणी करा (कारण थर्मल विस्तारामुळे उपकरणे जाम होऊ शकतात).
3. कमी-स्पीड फीडिंगसह चाचणी उत्पादन आयोजित करा; टॉर्क आणि दाब चढउतारांचे निरीक्षण करा; कोणत्याही असामान्यतेची पुष्टी करा.

7. प्रमुख जोखीम आणि विरोधाभास (75 दुहेरी उच्च-फ्रिक्वेंसी फॉल्ट पॉइंट्स)
1. ❌ थ्रेडेड ब्लॉकच्या कामाच्या पृष्ठभागावर स्टील हातोडा मारण्यास मनाई आहे; असे केल्याने एज चिपिंग होऊ शकते किंवा मिश्रधातूचा थर नष्ट होऊ शकतो, परिणामी त्वरित स्क्रॅपिंग होऊ शकते.
2. ❌ चुकीच्या फेज इंस्टॉलेशनमुळे मोटर फिरवणे सक्तीचे होते: क्लॅम्पिंग ब्लॉक थेट बंद करणे किंवा बॅरल बुशिंग स्क्रॅच करणे.
3. ❌ असेंब्लीपूर्वी थ्रेडेड ब्लॉकच्या शेवटच्या पृष्ठभागावर कार्बनचे साठे किंवा लोखंडाचे साठे असल्यास → यामुळे पृष्ठभागाचे नुकसान होऊ शकते किंवा घटक बंधनकारक होऊ शकतात, ज्यामुळे पुढील विघटन सायकल दरम्यान घटक काढणे अशक्य होते.
4. ❌ अत्याधिक किंवा अपुरा लॉकिंग नट टॉर्क: अपर्याप्त टॉर्कमुळे घटक बदलू शकतात किंवा तुटतात; अत्याधिक टॉर्कमुळे पुढील विघटन प्रक्रियेदरम्यान नट अडकू शकते.
5. ❌ स्क्रू एकतर्फी मागे घेतल्याने दोन स्क्रू आणि घटक टक्कर यांच्यात चुकीचे संरेखन होते.
6. ✅ पृथक्करण करताना फोटो घ्या आणि घटक चिन्हांकित करा - हे विशेषत: एकापेक्षा जास्त इंटरलॉकिंग ब्लॉक्स असलेल्या असेंब्लीसाठी महत्वाचे आहे, कारण केवळ मेमरीवर आधारित अनुक्रम किंवा कोन चुकीचे संरेखित करणे खूप सोपे आहे.
संबंधित बातम्या
- डब्ल्यूपीसी दरवाजाच्या पट्टीच्या चुकीच्या संरेखनाची समस्या कशी सोडवायची?
- कचरा प्लास्टिक लाकूड मशीनसाठी मोल्ड ऑप्टिमायझेशन
- डब्ल्यूपीसी ग्रॅन्युलेटर एक्सट्रूडरच्या ऑपरेशन दरम्यान स्क्रू अचानक फ्रॅक्चरची कारणे
- योंगटे मायक्रोपोरस पारगम्य पाईपचे उत्पादन इष्टतम करते
- अभिनव जलविरहित क्लीनिंग सोल्यूशन प्लॅस्टिक फिल्म रिसायकलिंगमध्ये क्रांती आणते
- वेस्ट पीई प्लॅस्टिक लाकूड उत्पादन लाइनसाठी यशस्वी चाचणी रन
मला एक संदेश द्या